
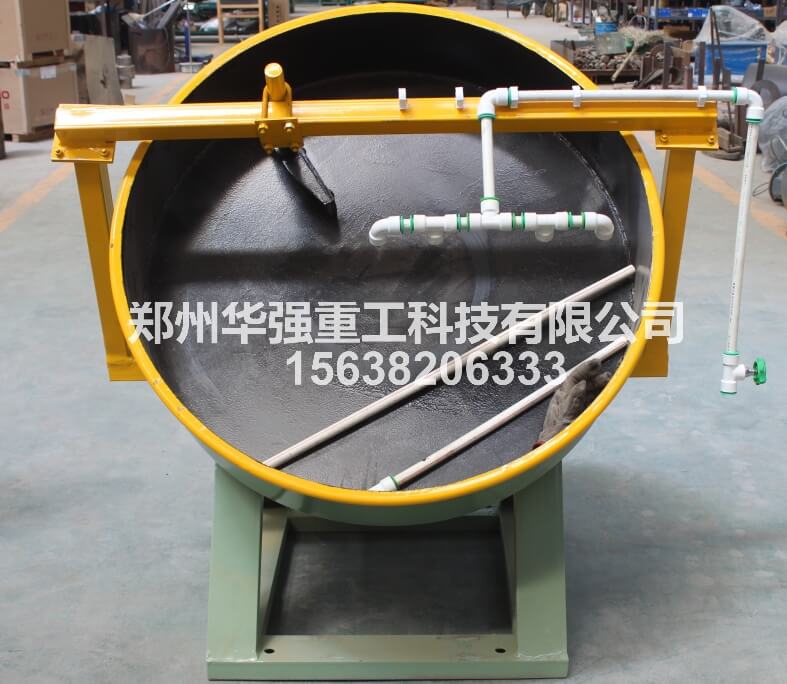
不少有机肥加工厂在使用圆盘造粒机时都会遇到这样的难题:设备型号选的不小,原料配比、水分、转速反复调试,产能依旧达不到标称标准,颗粒大小参差不齐,盘内积料多、返料量大。多数人会优先怀疑原料、喷水或者主机动力,却常常忽略两个关键细节,圆盘的盘边高度以及内置刮刀的安装位置。作为核心有机肥造粒机,圆盘造粒机想要稳定达产,盘边、刮刀是影响物料停留时间和成球效果的关键,华强重工在为客户调试有机肥设备时,也会把这两项作为重点调试项目。
圆盘的盘边高度,直接决定物料在盘内的停留时长,也是控制颗粒长大、出料速度的 道门槛。盘边越高,物料在盘内翻滚停留时间越长,母球有充足机会裹粉长大,适合生产粒径偏大、紧实度高的有机肥颗粒;但盘边过高,物料堆积过多,盘内负荷变大,翻滚流动性变差,容易出现积料死区,新粉料落进去之后无法正常成球,反而降低出料效率。如果盘边偏低,物料停留时间太短,母球还没成型就顺着盘沿溢出,出料里面粉料占比高、合格颗粒少,看似出料快,实际有效产量上不去。
华强重工圆盘造粒机标配可调节盘沿结构,方便根据目标粒径调整高度。常规加工2–4毫米商品有机肥颗粒,盘边高度保持在合理区间;如果客户需要生产大颗粒肥料,可适度调高盘边;主打小粒径、追求产能,则适当降低。同时盘边要保证周圈平整,长期使用后边缘磨损变形,会造成局部物料提前溢料,一边出料快一边积料,成球不均衡,发现磨损要及时检修更换,这也是很多有机肥设备长期运行后产能下滑容易被忽视的原因。
刮刀的作用是持续清理盘底积料,防止物料在盘面形成固定粘层。一旦盘底结上一层厚料,盘面不再光滑,物料翻滚轨迹被打乱,母球很难均匀滚动长大,部分物料原地打滑,长期堆积在盘面,新料进来之后无法有效裹附,成球率大幅下降。刮刀位置分为径向距离、倾角以及和盘面间隙三个维度,任何一项失调都会影响整机状态。刮刀离盘面间隙不能过大,间隙大刮不干净粘料;间隙过小,刮刀持续摩擦盘面,加速磨损,还容易刮起大块泥团,混入成品当中。
标准调试思路是:刮刀贴近盘面但不硬摩擦,沿着圆盘转动方向,把粘结在盘底的物料持续刮松,维持盘面的光滑状态。刮刀的安装角度也很讲究,角度合适,刮下来的松散粉料会重新汇入物料滚动带,继续参与成球;角度不对,刮落的物料直接被甩出盘外,变成无效返料。华强重工有机肥造粒机配套可调式刮刀支架,支持前后、高低、角度多维度微调,适配不同粘性的腐熟粪料,高粘性鸡粪、牛粪原料,刮刀的清理频次和位置还要进一步优化,避免粘盘反复堆积。
盘边高度和刮刀位置不能单独调节,二者需要配合联动。调高盘边之后,盘内物料层加厚,就要同步调整刮刀,增强盘底清料能力,防止底部积料板结;调低盘边加快溢料速度,刮刀要适当后移,避免刮料扰动正常成球的料流。除此之外,喷水点位、进料口位置、圆盘倾角也要配套微调,形成一套协同参数。调试完成后不要一次性加满料试产,采用低负荷进料试运行,观察物料滚动轨迹,看母球生成是否均匀、盘面有无持续粘料、溢料口出来的粉料多不多,再逐步加大进料量,直到稳定达到设计产能。
日常维护阶段也要定期检查。刮刀属于易损件,刃口磨损之后刮料效果大打折扣,很多工厂产量慢慢走低,根源就是刮刀磨钝却长期没有更换;盘边焊缝、加固位置也要定期查看,防止变形。很多客户一味在水分、菌种上面反复调整,却忽略这类机械结构细节,白白耗费时间与原料。
华强重工在有机肥设备交付时,会给操作人员现场演示盘边、刮刀整套调试流程,并且根据客户原料特性给出参考参数。圆盘造粒机想要释放全部产能,原料配比是基础,而盘边高度、刮刀位置是提升成球率、降低返料、拉高有效产量的关键。把这两处细节调试到位,物料翻滚顺畅、盘面不易积料,有机肥造粒机才能稳定达产,产出品相稳定的颗粒有机肥,减少原料损耗,提升整条生产线经济效益。


