
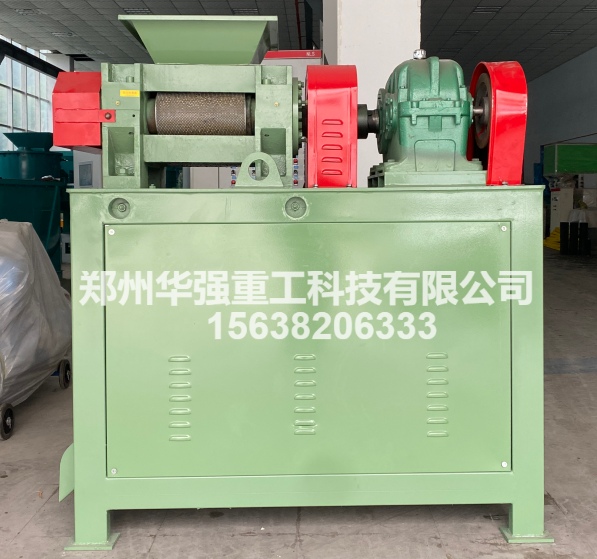
对辊挤压造粒机凭借免烘干、能耗低、一次成型等优势,成为有机肥、复混肥生产线上的核心有机肥设备。然而在实际生产中,不少用户会遇到成粒率低、粉料多、颗粒强度差等问题,直接影响产量和经济效益。本文总结对辊挤压造粒机成粒率低的五大常见原因及对应解决对策,供您参考。
原料含水率是影响成粒率的首要因素。含水率过低,物料缺乏黏性,挤压后难以成球;含水率过高,则容易粘辊、堵模,颗粒强度反而下降。
对策:一般将对辊挤压造粒机的进料含水率控制在适宜区间内,原料进机前先进行化验,含水不足时适量喷水调湿,过湿时则需晾晒或烘干处理,确保物料干湿均匀。
双辊之间的间隙直接决定挤压压力的大小。间隙过大,物料受压不足,成球松散易碎;间隙过小,则负荷增大,辊皮磨损加剧,甚至出现跳辊现象。
对策:根据物料特性和目标粒径,精细调整辊皮间隙。生产过程中定期检查间隙变化,发现磨损或偏移及时校正,保持双辊平行受压。
辊皮是挤压成型的直接工作面,长期运行后球窝会逐渐磨损变形,导致物料填充不充分、脱模不畅,成粒率随之下降。
对策:选用耐磨材质辊皮,并建立定期检查制度。华强重工对辊挤压造粒机采用高强度耐磨辊皮,球窝加工精度高、脱模顺畅,有效延长使用寿命。当球窝磨损超限时,应及时更换或修复辊皮,避免"带病"运行。
进料忽多忽少、偏析严重,会导致辊间料层厚度不均,挤压压力波动大,部分区域成型良好、部分区域无法成球。
对策:在造粒机前端配置螺旋输送机等定量给料有机肥设备,保证连续均匀喂料;同时调整进料口位置,使物料均匀分布于辊面全宽,避免偏辊受压。
转速过快,物料在辊间停留时间短,受压不充分;转速过慢则产量下降。压力不足同样会导致颗粒松散、粉化严重。
对策:根据物料的成形性反复调试转速与压力参数,找到合适匹配点。华强重工对辊挤压造粒机配备变频调速系统,压力、转速调节灵活,可针对不同配方快速优化工艺参数,帮助用户稳定成粒率。
成粒率低并非单一因素所致,需要从原料、设备、工艺三方面系统排查。作为专业的有机肥设备制造企业,华强重工不仅提供成粒率高、运行稳定的对辊挤压造粒机,还可为用户提供从原料化验、方案设计到安装调试的全流程技术支持,帮助客户早日实现稳产高产。


