
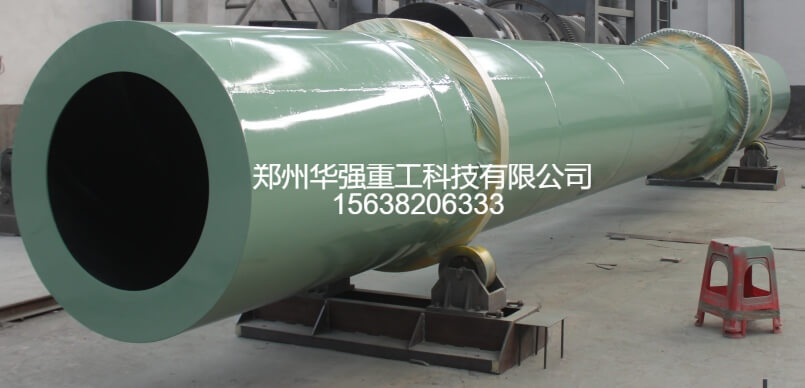
在有机肥生产线上,烘干环节看似简单,却是容易"翻车"的一道工序。出料含水率偏高,造粒机成球率骤降,颗粒松散易碎;含水率偏低,物料过度脱水,养分流失,能耗白白浪费。行业普遍标准是:烘干后含水率控制在20%—30%之间,具体数值要根据后续造粒工艺来定。
有机肥烘干机属于顺流或逆流式回转干燥设备,出料含水率主要由三个因素决定:
热风温度、物料在筒体内的停留时间、进料含水率与进料量。这三者任何一个波动,出料含水率就会跟着跑偏。很多厂家只盯着温度调,忽略了另外两个,结果越调越乱。
五种实用调节方法
1. 调节热风炉温度:这是直接的手段。有机肥烘干机进风口温度一般控制在400—600℃,出风口维持在80—120℃。含水率偏高时,适当提高炉温;偏低时及时降温。注意:温度不宜超过650℃,否则氮素挥发严重,成品有机质含量下降。
2. 调整筒体转速与倾角:转速越慢、倾角越小,物料在筒体内停留时间越长,烘干越充分。反之则缩短停留时间。建议转速控制在3—8转/分钟,倾角3°—5°,通过变频调速实现精细控制。
3. 控制进料量与均匀度:必须配备均匀给料装置(如变频皮带机或振动给料机),保证连续稳定进料。这是有机肥设备配套中容易被省掉、也不该省的一环。
4. 前置工序配合:烘干前物料含水率如果高达60%以上,单靠烘干机很难经济地降到25%。建议在发酵环节通过翻堆充分脱水,或在烘干前增加脱水工序,降低烘干机负荷。
5. 加装在线水分检测:在出料口安装水分仪,数据反馈到控制柜,实现温度、转速的联动调节。这是从"凭经验"走向"靠数据"的关键一步。
常见问题与对策:
外干内湿:物料结块未打散。解决:烘干前必须经过笼式粉碎机,保证粒度均匀。
局部焦化:扬料板磨损或热风分布不均。解决:定期检查扬料板,清理筒体积料。
含水率忽高忽低:进料不均或热风炉燃烧不稳定。解决:加装均匀给料与自动燃烧控制系统。
出料含水率的稳定,靠的不是某一台机器,而是整条有机肥设备产线的协同。温度、转速、给料、前置脱水,四个环节环环相扣。建议在生产初期做好工艺参数记录,形成适合自己物料特性的"参数手册",后期调整才有据可依。


