
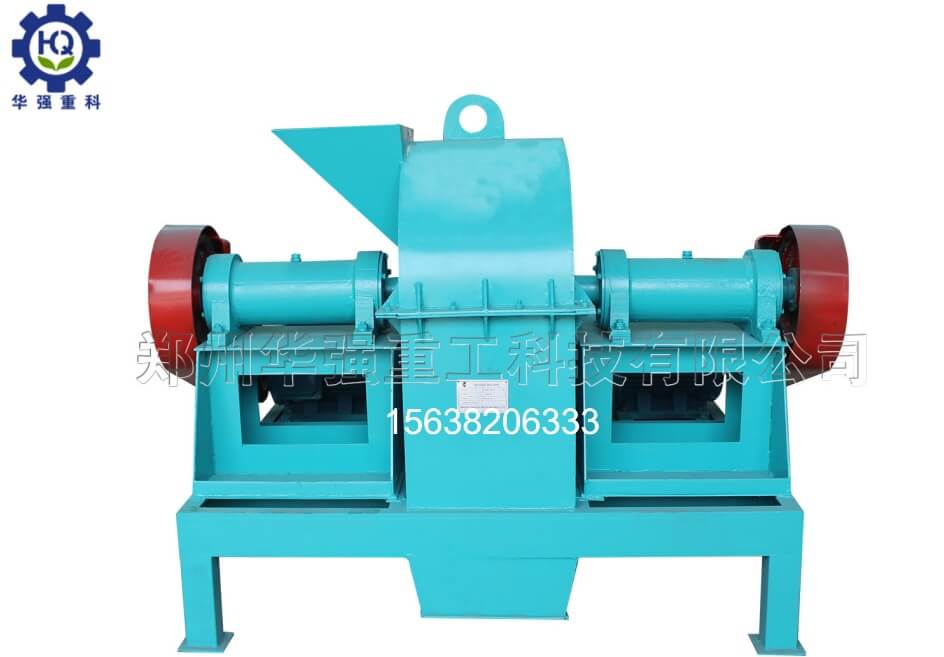
很多有机肥厂在投产一两年后都会遇到同样的问题:造粒机成球率忽高忽低,颗粒大小不均,成品外观差。排查到后面,问题往往不在造粒机本身,而在前面那道被忽视的工序——粉碎。笼式粉碎机作为有机肥设备中的关键一环,放对位置,整条产线的效率能提升一个台阶;放错位置,则会让后续所有设备都在"带病运行"。
笼式粉碎机依靠笼式转子高速旋转,物料在锤头与笼条之间反复撞击、剪切、研磨,通过筛网排出。它的特点是粉碎比大、出料粒度均匀、对中等湿度物料适应性好。
需要澄清的是,它不是用来处理刚进场的鲜粪或原始原料的。鲜鸡粪、猪粪含水率常在70%以上,直接进笼式粉碎机会糊筛、堵料,电机负荷骤增。它真正擅长的,是处理发酵后已经脱水、但出现结块、板结、团粒的物料。
一条标准的有机肥生产线,工序顺序通常是:
原料收集→配料混合→发酵(翻堆机/发酵罐)→粉碎(笼式粉碎机)→造粒(转鼓/对辊造粒机)→烘干→冷却→筛分→包膜→自动包装
笼式粉碎机就卡在"发酵"与"造粒"之间。原因有三:
,解决发酵结块问题。物料经过20天到1个多月的发酵,水分下降,微生物菌丝和有机质胶结作用会让物料形成大量硬块。这些结块如果不打散,进入造粒机后要么无法成球,要么形成"大球包小球"的畸形颗粒。
第二,为造粒提供合格的进料粒度。造粒机对进料粒度有明确要求,通常在2—5毫米以内。粒度均匀,成球率才能稳定在90%以上。
第三,保护后端有机肥设备。大块物料进入造粒机,会加剧模盘、辊皮磨损;进入烘干机则造成烘干不均,能耗上升。
两个常见的错误位置
错误一:放在发酵之前。有些厂家把笼式粉碎机装在配料环节,试图先粉碎再发酵。这样做的结果是:粉碎后的物料含水率仍高,糊筛严重;而且发酵过程本身会让物料重新结块,等于白粉碎一次。
错误二:放在烘干之后。烘干后物料已经成型,此时再粉碎会破坏颗粒结构,把成品打回粉末,造成大量返料损耗。
配置要点:
筛网孔径:根据造粒机要求选择,一般2—3毫米,不要盲目追求细度,过细反而影响成球。
配套输送:粉碎后物料应通过皮带机或斗提机直接进入造粒机,减少中转和二次结块。
产能匹配:笼式粉碎机产量应略大于造粒机,建议按1.2倍配置,避免造粒机断料。
除尘设计:粉碎环节粉尘较大,需配套脉冲除尘器,这也是有机肥设备环保验收的重点。
笼式粉碎机不是孤立的一台机器,而是连接发酵与造粒的"过渡桥梁"。位置对了,整条产线顺;位置错了,处处是麻烦。在规划有机肥设备布局时,建议结合物料特性、含水率和目标产能做整体测算,而不是照搬别人的图纸。


