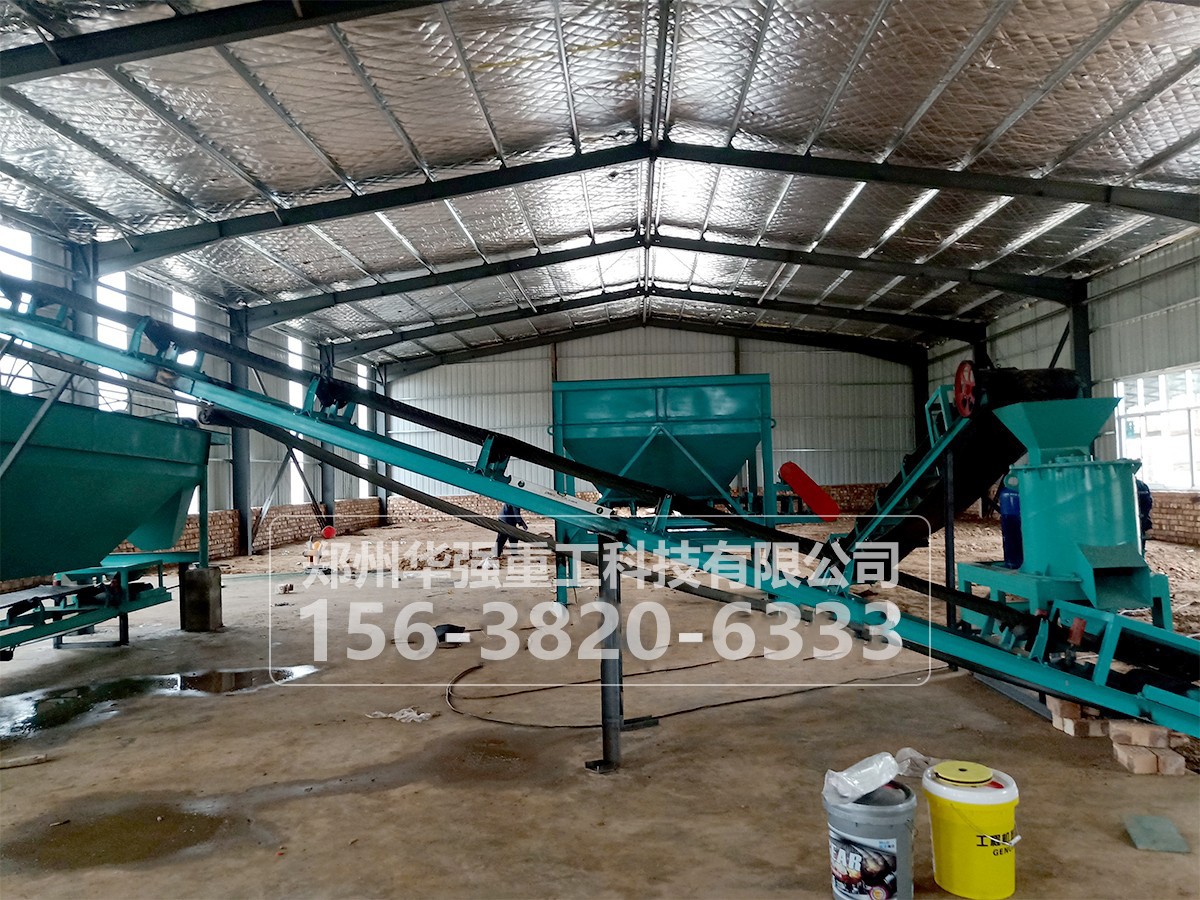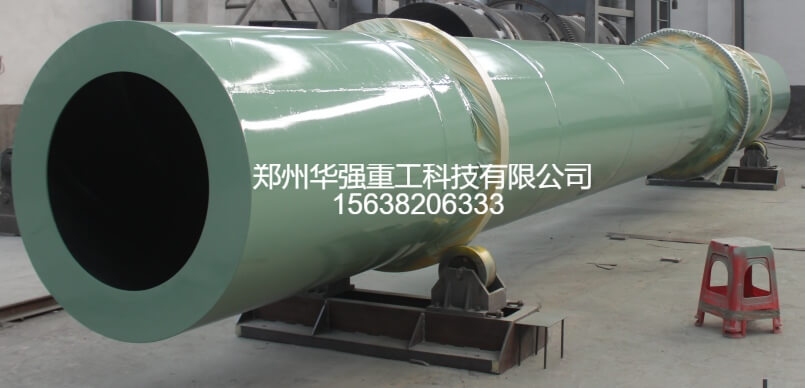
在有机肥湿法造粒生产线中,有机肥烘干机是决定成品品质的核心有机肥设备,造粒后的湿颗粒经过烘干工序,水分降到国标要求范围,才能包装储存、对外销售。不少客户在使用有机肥加工设备生产过程中,经常遇到两大难题:有机肥颗粒结块、物料烘干不均匀,一部分颗粒已经干透,另一部分还潮湿发软,成品合格率低,装袋后容易二次发热、鼓包、霉变,严重影响肥料品质和市场口碑。想要解决这类故障,先要找准根源,再针对性调整工艺和设备参数。
颗粒结块,大多集中在进料端。刚从造粒机出来的湿颗粒含水率偏高,一般在 25%~32% 之间,如果烘干机进料速度过快、热风温度起步过高,颗粒表层水分瞬间蒸发,外皮快速硬化,内部水汽无法散出,颗粒相互粘连就形成硬团块。还有一种情况是物料中细粉含量太大,细粉遇湿粘附在颗粒表面,在筒体内壁结壁积料,越积越厚,大块积料脱落混入成品,形成大小不一的结块。原料预处理不到位也是诱因,发酵腐熟不充分的粪料粘性大,杂质多,本身就更容易抱团,加大烘干工段的处理难度。
烘干不均匀,主要和热风分布、筒体扬料结构、进料稳定性有关。有机肥烘干机依靠筒内扬料板不断抄起物料,形成均匀料幕,和热风充分接触。扬料板磨损变形、局部脱落,物料无法被有效抛撒,会出现料层堆积,热风走短路,一部分物料长时间受热,另一部分物料接触不到热风,出现一边焦干、一边潮湿的现象。热源系统调节不当,热风风量忽大忽小,筒体转速过快或者过慢,同样会造成停留时间不一致,烘干效果参差不齐。另外,生产线进料忽多忽少,上料机送料不稳,也会加剧干湿不均的问题。
针对颗粒结块问题,可以从这几点调整。 ,控制造粒出料水分,不要盲目加水造粒,把入烘干机颗粒水分稳定控制在28%以内。第二,采用梯度升温的方式,进料段热风温度不宜过高,避免颗粒表面快速结壳,生物有机肥更要严控温度,防止有益菌失活。第三,定期清理筒体内壁粘料,检查扬料板,粘壁严重时及时停机清理;前端可以增设打散装置,把粘连在一起的颗粒预先打散,减少大块进入烘干机。第四,稳定进料量,配套匀速给料机,不要一次性大量进料,给热风充足的脱水时间。
想要改善烘干不均匀的现象,重点优化扬料结构和风路系统。定期检查、更换磨损的扬料板,保证物料能够持续形成完整料幕,和热风充分换热。合理调节筒体转速,物料在烘干机内的停留时间要匹配产能和水分需求;同时调整引风机风量,保证热风在筒体内匀速流通,避免热风偏流。有条件的生产线可以在烘干机出料端加装在线水分检测设备,实时监控成品水分,联动调节热源和进料速度。整套有机肥加工设备要做好联动匹配,造粒、烘干、冷却、筛分协同运行,筛分出来的碎粉回流重新造粒,减少不合格品。
除此之外,配套冷却机必不可少。烘干后的热颗粒如果直接装袋,内部余热会积蓄,极易返潮二次结块,经过冷却降温之后再筛分包装,成品稳定性大幅提升。日常运维也是有机肥设备稳定运行的关键,坚持定期巡检,清理除尘管道,防止风道堵塞造成风量不足。
有机肥烘干机结块、干湿不均,很少是单一设备故障,大多是原料、进料、温度、扬料结构协同失衡导致。合理把控前端造粒水分,稳定热源风量,做好设备定期维护,让整套有机肥加工设备工艺参数匹配,就能有效减少这类问题,稳定成品颗粒质量,满足商品有机肥长期储存、运输销售的要求。