
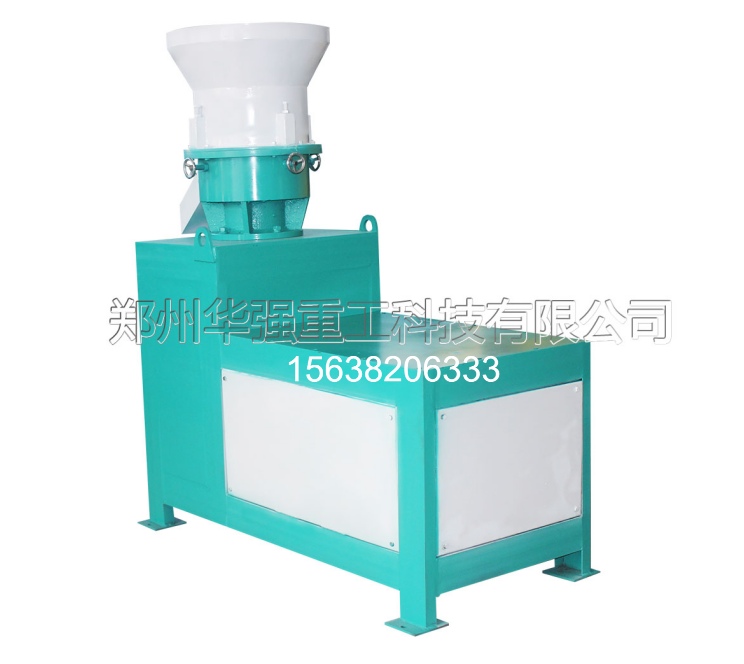
平模挤压造粒机是中小型有机肥生产线常用的有机肥设备,依靠模压成型原理生产颗粒有机肥,具有无需烘干、成型稳定、颗粒硬度高、投资成本低等优势,广泛适用于鸡粪、牛粪、秸秆、菌渣等各类腐熟物料造粒。想要彻底改善这一问题,需要针对性优化工艺细节,充分发挥有机肥造粒机的设备性能,从根源降低颗粒粉化率。
控制原料细度与含水率,是降低粉化率的基础核心。平模造粒对物料状态极为敏感,原料粗细不均、干湿失衡是颗粒粉化的首要原因。物料湿度过低,粉料缺少粘结力,挤压成型后结构松散,极易碎裂粉化;湿度过高则颗粒松软、内部孔隙大,冷却后极易掉粉开裂。适配平模挤压工艺的腐熟有机肥原料,含水率控制在25%–30%。同时原料必须经过彻底粉碎筛分,杜绝结块、粗颗粒、硬块杂质,保证物料细腻均匀,让挤压成型更加密实,从原料端提升颗粒结构强度。
合理调节压轮间隙,提升颗粒挤压密实度。作为核心有机肥造粒机,平模设备依靠压轮与平模之间的高压挤压出料,压轮间隙直接决定颗粒紧实度。间隙过大,物料挤压压力不足,颗粒结构疏松、空隙多,成品极易粉化;间隙过小,设备负荷激增,容易堵模、闷机,增加设备损耗。生产中需根据模具孔径微调间隙,常规控制在0.1–0.3毫米,保证物料被充分挤压压实,颗粒致密均匀,大幅降低自然粉化和运输破碎率。
保证模具与压轮状态良好,避免成型缺陷。模具孔磨损、内壁光滑度不足、压轮磨损不均,都会导致出料成型不稳定、颗粒强度参差不齐。长期使用的模具会出现孔径变大、孔壁起槽、倒角磨损等情况,物料挤出时受力不均,成型颗粒自带裂纹,后期极易粉化。企业需定期检查平模、压轮磨损状态,及时更换磨损配件,保持模具孔壁光洁规整。同时新机或新模具投产前必须进行磨模处理,让模具达到出料状态,有效减少残次颗粒产生。
规范投料速度与生产负荷,稳定成型质量。很多厂家为追求产量,盲目提速、加大投料,导致设备瞬间负荷超标,物料挤压不充分,大量半成品颗粒流出,造成严重粉化。平模有机肥设备适合匀速、稳定、连续进料,切忌忽快忽慢、超负荷生产。生产过程中保持进料均匀,让物料在模孔内充分受压、稳步挤出,保障每一颗颗粒成型紧实、结构稳定,有效降低整体粉化率。
优化出料冷却与筛分流程,减少后期二次粉化。刚挤出的颗粒温度高、质地偏软,结构尚未完全定型,若直接堆积、快速碰撞,极易造成颗粒破损掉粉。生产中需配备自然冷却输送设备,让颗粒缓慢降温定型,增强内部结构稳定性。同时搭配成品筛分设备,及时筛除碎粉、残粒,将不合格粉料回流重新造粒,既提升成品合格率,又避免次品流入成品堆,有效降低整体粉化率。


