
鸡粪有机质含量高、养分丰富,是生产优质有机肥的理想原料。建设年产5万吨粉状有机肥生产线,可将养殖场鸡粪转化为商品化有机肥,实现环保治理与资源回收双重目标。
鸡粪含水量通常在60%~80%之间,若水分过高需先经固液分离机脱水,将含水率降至60%左右,便于后续发酵。随后将鸡粪与秸秆粉、稻壳、蘑菇渣等按比例混合,调节碳氮比至25:1~30:1,含水率控制在50%~65%(手握成团、指缝见水不滴),并添加0.1%~1%的发酵菌剂,经搅拌机混合均匀后进入发酵工序。
发酵是鸡粪无害化、稳定化的关键环节。年产5万吨规模通常采用槽式发酵或条垛式发酵。槽式发酵需建设混凝土发酵槽,配置槽式翻抛机,发酵周期约7~10天;条垛式发酵则使用履带式翻抛机,周期约15~25天。
发酵过程中需控制堆体温度在55~70℃并维持5~7天以上,以杀灭病原菌、虫卵和杂草种子。翻抛机定期翻抛物料,起到疏松、供氧、散热、调湿的作用。发酵结束时,物料应呈深褐色、无恶臭、有泥土味,温度降至40℃以下,即达到腐熟标准。
发酵完成的物料需转入陈化区静置7~30天,使有机物进一步稳定化和腐殖化,消除烧苗风险,提升肥料品质。陈化后的物料结构疏松、养分稳定,更适合后续加工。
陈化后的腐熟物料经半湿物料粉碎机或链式粉碎机粉碎至80~100目,再通过滚筒筛或振动筛筛分,去除杂质及未完全腐熟的粗料。合格细粉进入下一道工序,筛上粗料可返回重新粉碎或作为返料。
若生产功能性有机肥或生物有机肥,可在粉碎筛分后添加功能菌剂、中微量元素等,经卧式双轴搅拌机混合均匀。此环节需注意:若添加活菌制剂,应避免高温烘干,粉状工艺天然适合生物有机肥生产。
合格粉料经自动定量包装机称重包装(常见规格25kg或50kg/袋),封口后码放入库。成品应储存于干燥通风处,避免受潮结块。
一条年产5万吨粉状有机肥生产线通常包含以下核心有机肥设备:
发酵系统:槽式翻抛机或履带式翻抛机、发酵槽
粉碎系统:半湿物料粉碎机或链式粉碎机
筛分系统:滚筒筛分机或振动筛
混合系统:卧式双轴搅拌机
包装系统:自动定量包装机
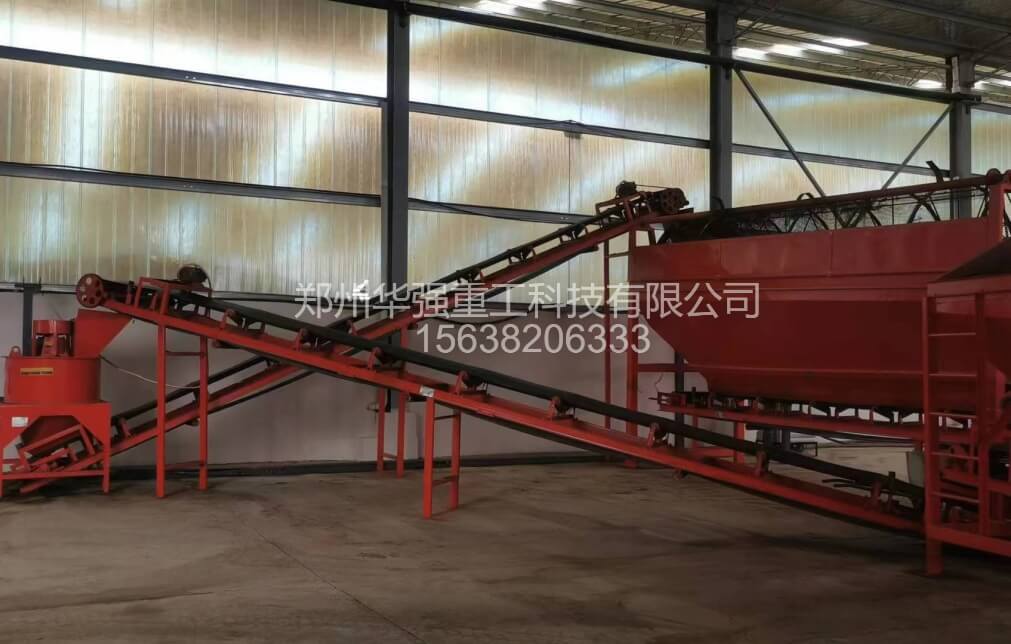
辅助系统:皮带输送机、除尘除臭设备
鸡粪腐熟加工粉状有机肥年产5万吨生产线工艺成熟、流程清晰,是实现畜禽粪污资源化利用的有效路径。合理配置有机肥设备、严格把控发酵腐熟质量,是确保产品达标、提升市场竞争力的关键。


