
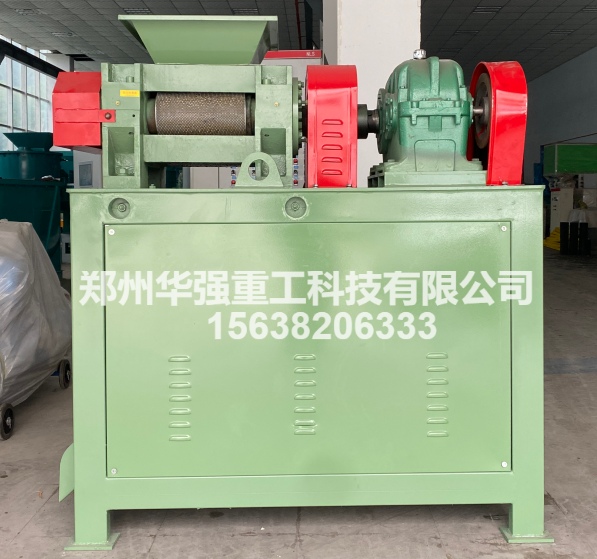
对辊挤压造粒机是肥料行业应用广泛的有机肥造粒机,也是有机肥生产线核心有机肥设备。区别于圆盘、转鼓等湿法造粒设备,它采用干法挤压成型工艺,物料无需加水,也不用配套烘干设备,依靠机械压力直接将粉状原料压制成颗粒,生产工序短、能耗低,在中小型有机肥厂、复混肥料加工厂得到大量应用,适合畜禽粪便有机肥、腐殖酸肥料、无机复混粉料的造粒生产。
对辊挤压造粒机的核心结构由变频送料机构、一对反向同步旋转的挤压辊轮、液压调压装置、破碎整粒机构、机架以及电控系统组成。辊轮表面加工有规则的半球形或椭圆形模槽,两个辊轮保持微小间隙,由液压系统提供稳定挤压力。设备工作原理并不复杂,经过预处理的干粉物料由送料装置均匀送入两个辊轮之间的咬合区域。随着辊轮转动,物料被带入模槽内,在强大机械压力作用下,粉料颗粒之间发生紧密贴合,分子间作用力提升,松散粉料被挤压成型为片状或者半球状颗粒。成型后的物料脱离辊轮挤压区,进入后方整粒机构,经滚刀破碎、筛分,合格颗粒出料,破碎返回的粉末重新送回造粒机二次挤压,完成循环生产。整套成型过程常温进行,不会破坏有机肥原料里面的有益微生物菌群,保障肥料生物活性。
干法造粒工艺流程,全程围绕干粉物料处理,没有湿法造粒的加水、烘干环节。完整工序分为原料预处理、配料搅拌、挤压造粒、筛分回流、成品打包五大步骤。 步原料预处理,将发酵腐熟鸡粪、牛粪等有机物料经过粉碎、筛分,去除硬块杂质,保证物料细度达标,原料含水率控制在 12%~18% 区间,水分过高容易粘辊,水分过低则成型困难。第二步配料搅拌,按照配方比例将有机粉料、中微量元素、无机粉料送入搅拌机充分混合,保证物料组分均匀。第三步挤压造粒,混合均匀的干粉物料输送至对辊挤压造粒机,依靠液压系统调节辊轮压力,控制颗粒成型强度。第四步筛分回流,造粒后的半成品送入振动筛,筛分出合格颗粒,大块团块和细粉回流重新造粒。第五步成品打包,筛分完成的合格颗粒肥料输送至自动包装机,称重封口入库。
作为节能型有机肥设备,这款有机肥造粒机优势十分突出。干法工艺省去烘干工序,大幅降低燃料与电力消耗,生产线配套设备更少,前期投资更低。颗粒成型稳定,成品硬度高,储运过程不易破碎返粉。设备物料适应性广,有机肥、复混肥、腐殖酸、饼粕粉料都可以生产。设备结构紧凑,易损件更换简单,日常维护工作量小。
当然干法挤压造粒也存在使用限制,原料粉碎细度、含水率必须严格管控。原料杂质较多会加速辊模磨损;压力调节不当,会出现颗粒松散或者粘辊现象。生产过程中需要做好前端粉碎筛分,稳定进料速度,定期检查辊轮磨损情况,及时调整液压压力。
对辊挤压造粒机作为成熟的有机肥造粒机,依托独特干法挤压原理,简化了肥料生产流程。合理把控原料指标与设备参数,这套有机肥设备可以持续稳定产出高品质颗粒肥料,帮助肥料企业降低生产成本,提升市场竞争力。


